为可重复装配而制造的内窥镜手柄外壳
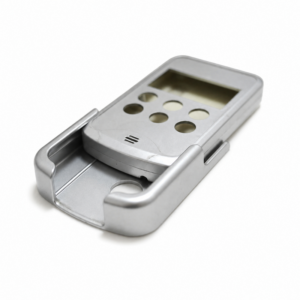
手柄外壳将操作者握持的表面与定位轴、控件及相邻零件的内部特征结合在一起。JingZhan 支持手柄和外壳组件的定制模具设计、试模和重复注塑成型。制造评审从完整组件出发,在外部外观与内部间隙及固定几何结构之间取得平衡。照片展示的是实际公司样品,而非标准即装式设备替换件。
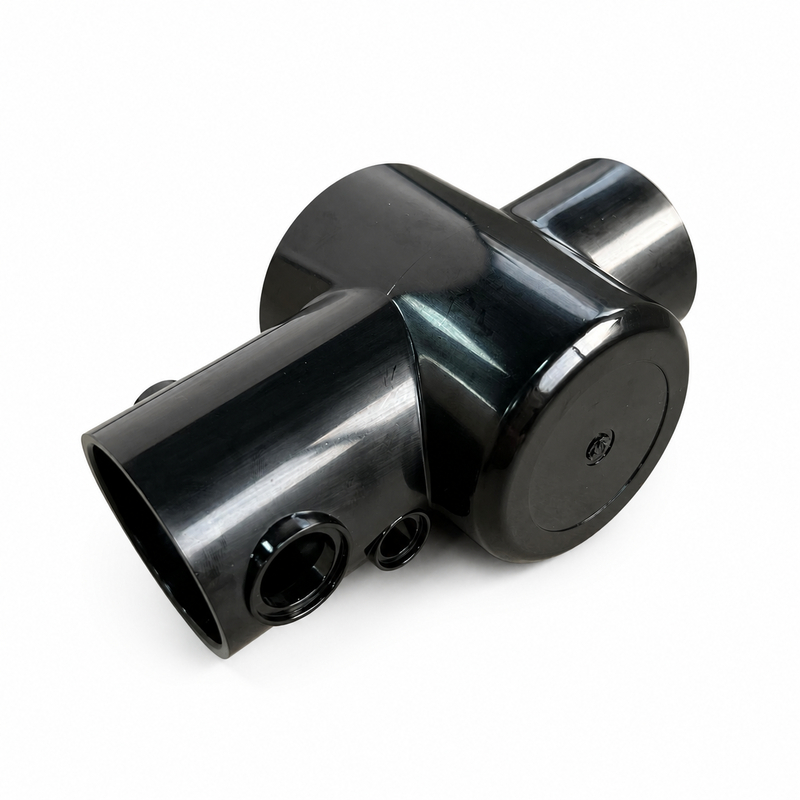
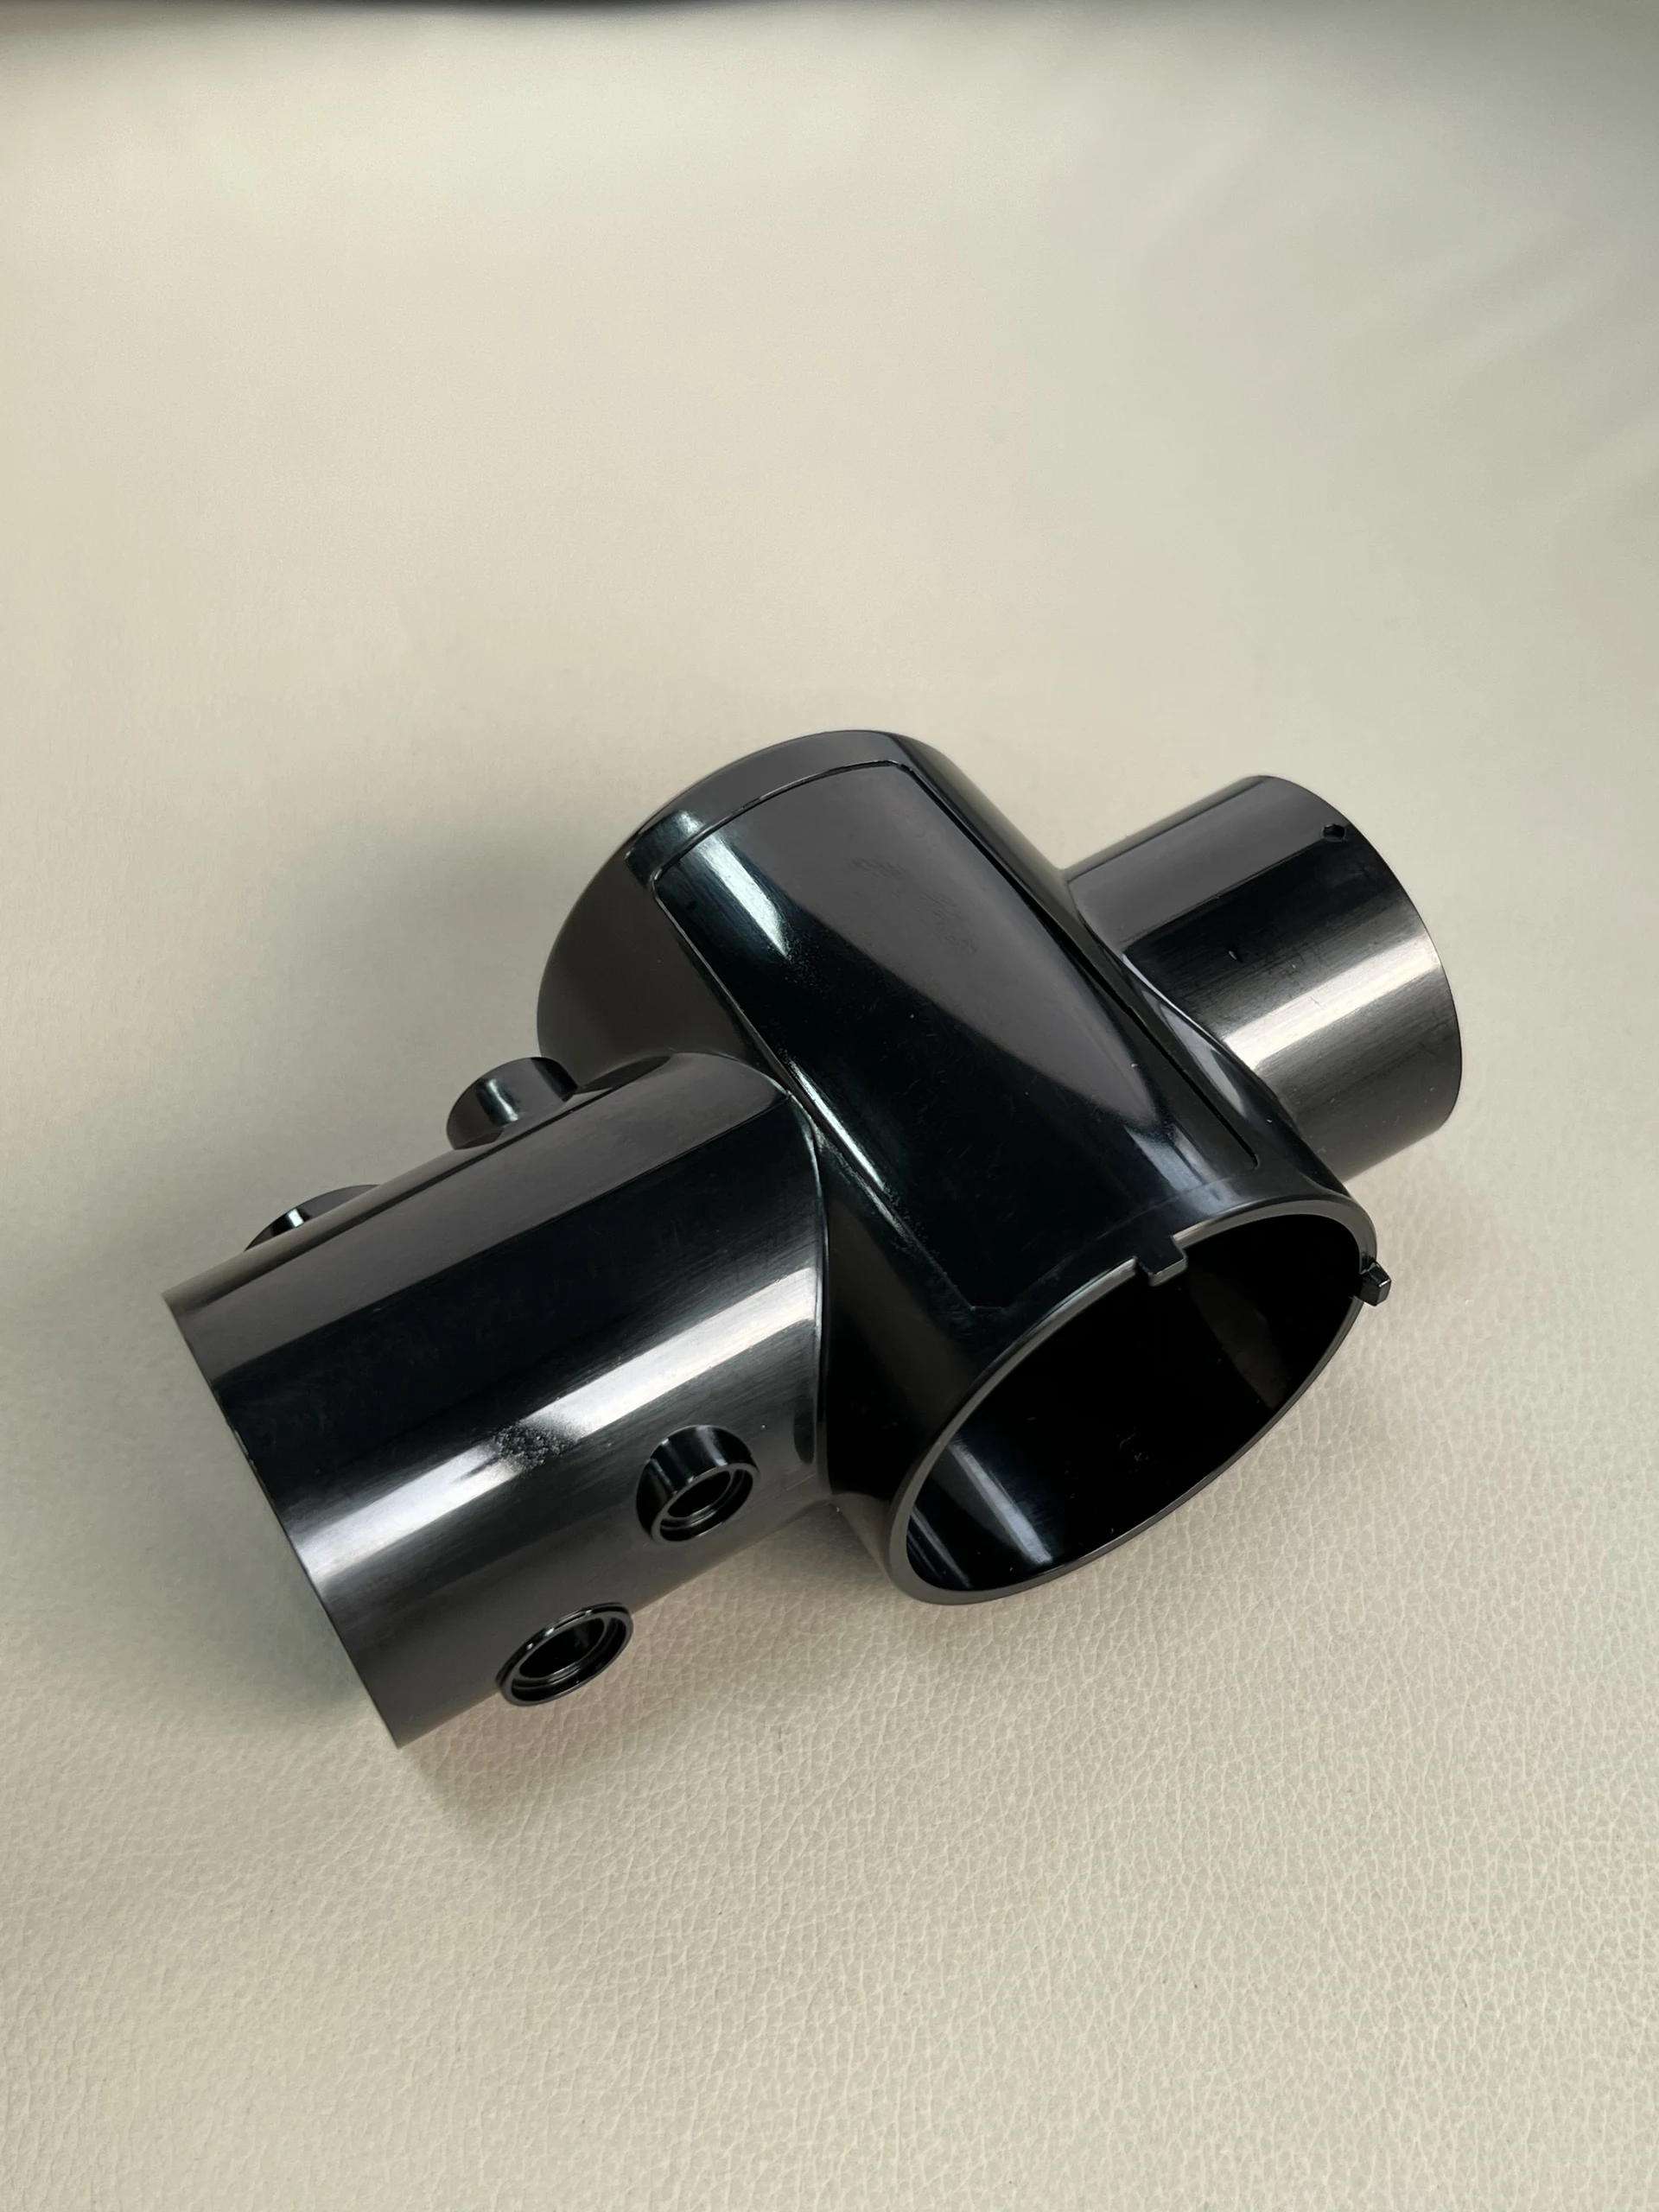
手柄外壳外部,展示主体和相交管状接口。
设计与制造
关键加工要求
协调的内外部几何形状
为圆柱形接口、侧开口和盖接合处建立功能基准。尽可能提供配合件CAD。审查拔模和脱模方向,确保工具进出和脱模不会影响成品装配所需的位置。
弯曲部分的稳定成型
检查主体、管状延伸部和凸台周围的壁厚过渡。平衡填充和冷却以限制变形和可见缩痕。试模检查应同时包括尺寸和装配行为,尤其是在成型后两个表面必须保持对齐的部位。
受控的可见和可操作表面
识别触摸区域和外观区域,对浇口残留、顶针痕、飞边和纹理约定限制。使用参考样品进行颜色和光泽批准。外观光亮的样品本身并不定义下一个生产订单的表面处理。
紧固和维修接口
规定螺钉啮合、卡扣挠度、嵌件位置及装配通道。明确任何清洁暴露及重复使用要求。选择树脂并在预期条件下确认配合,而不是仅凭外壳形状做出耐久性声明。
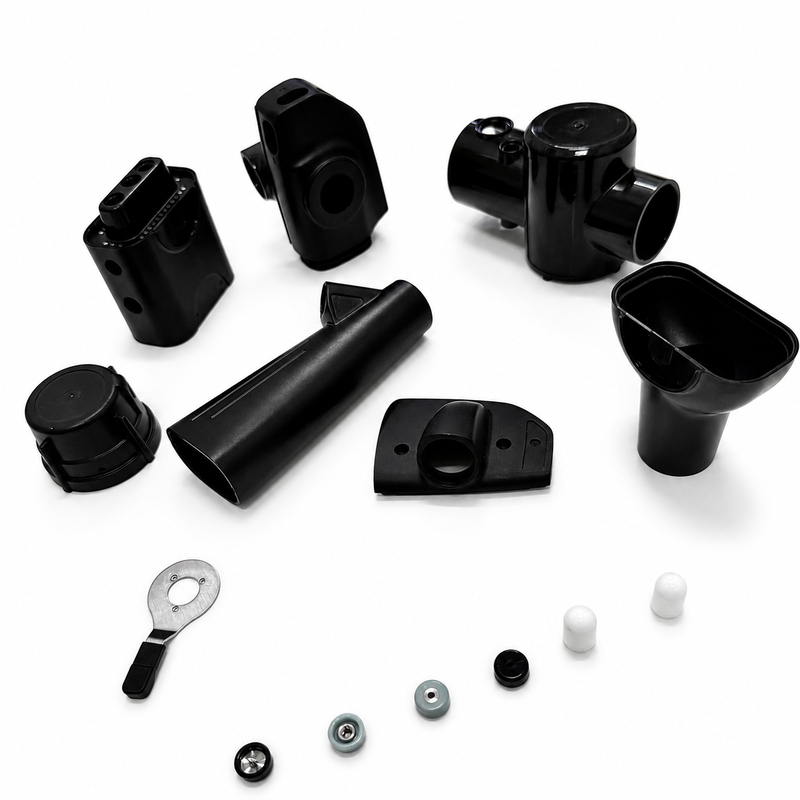
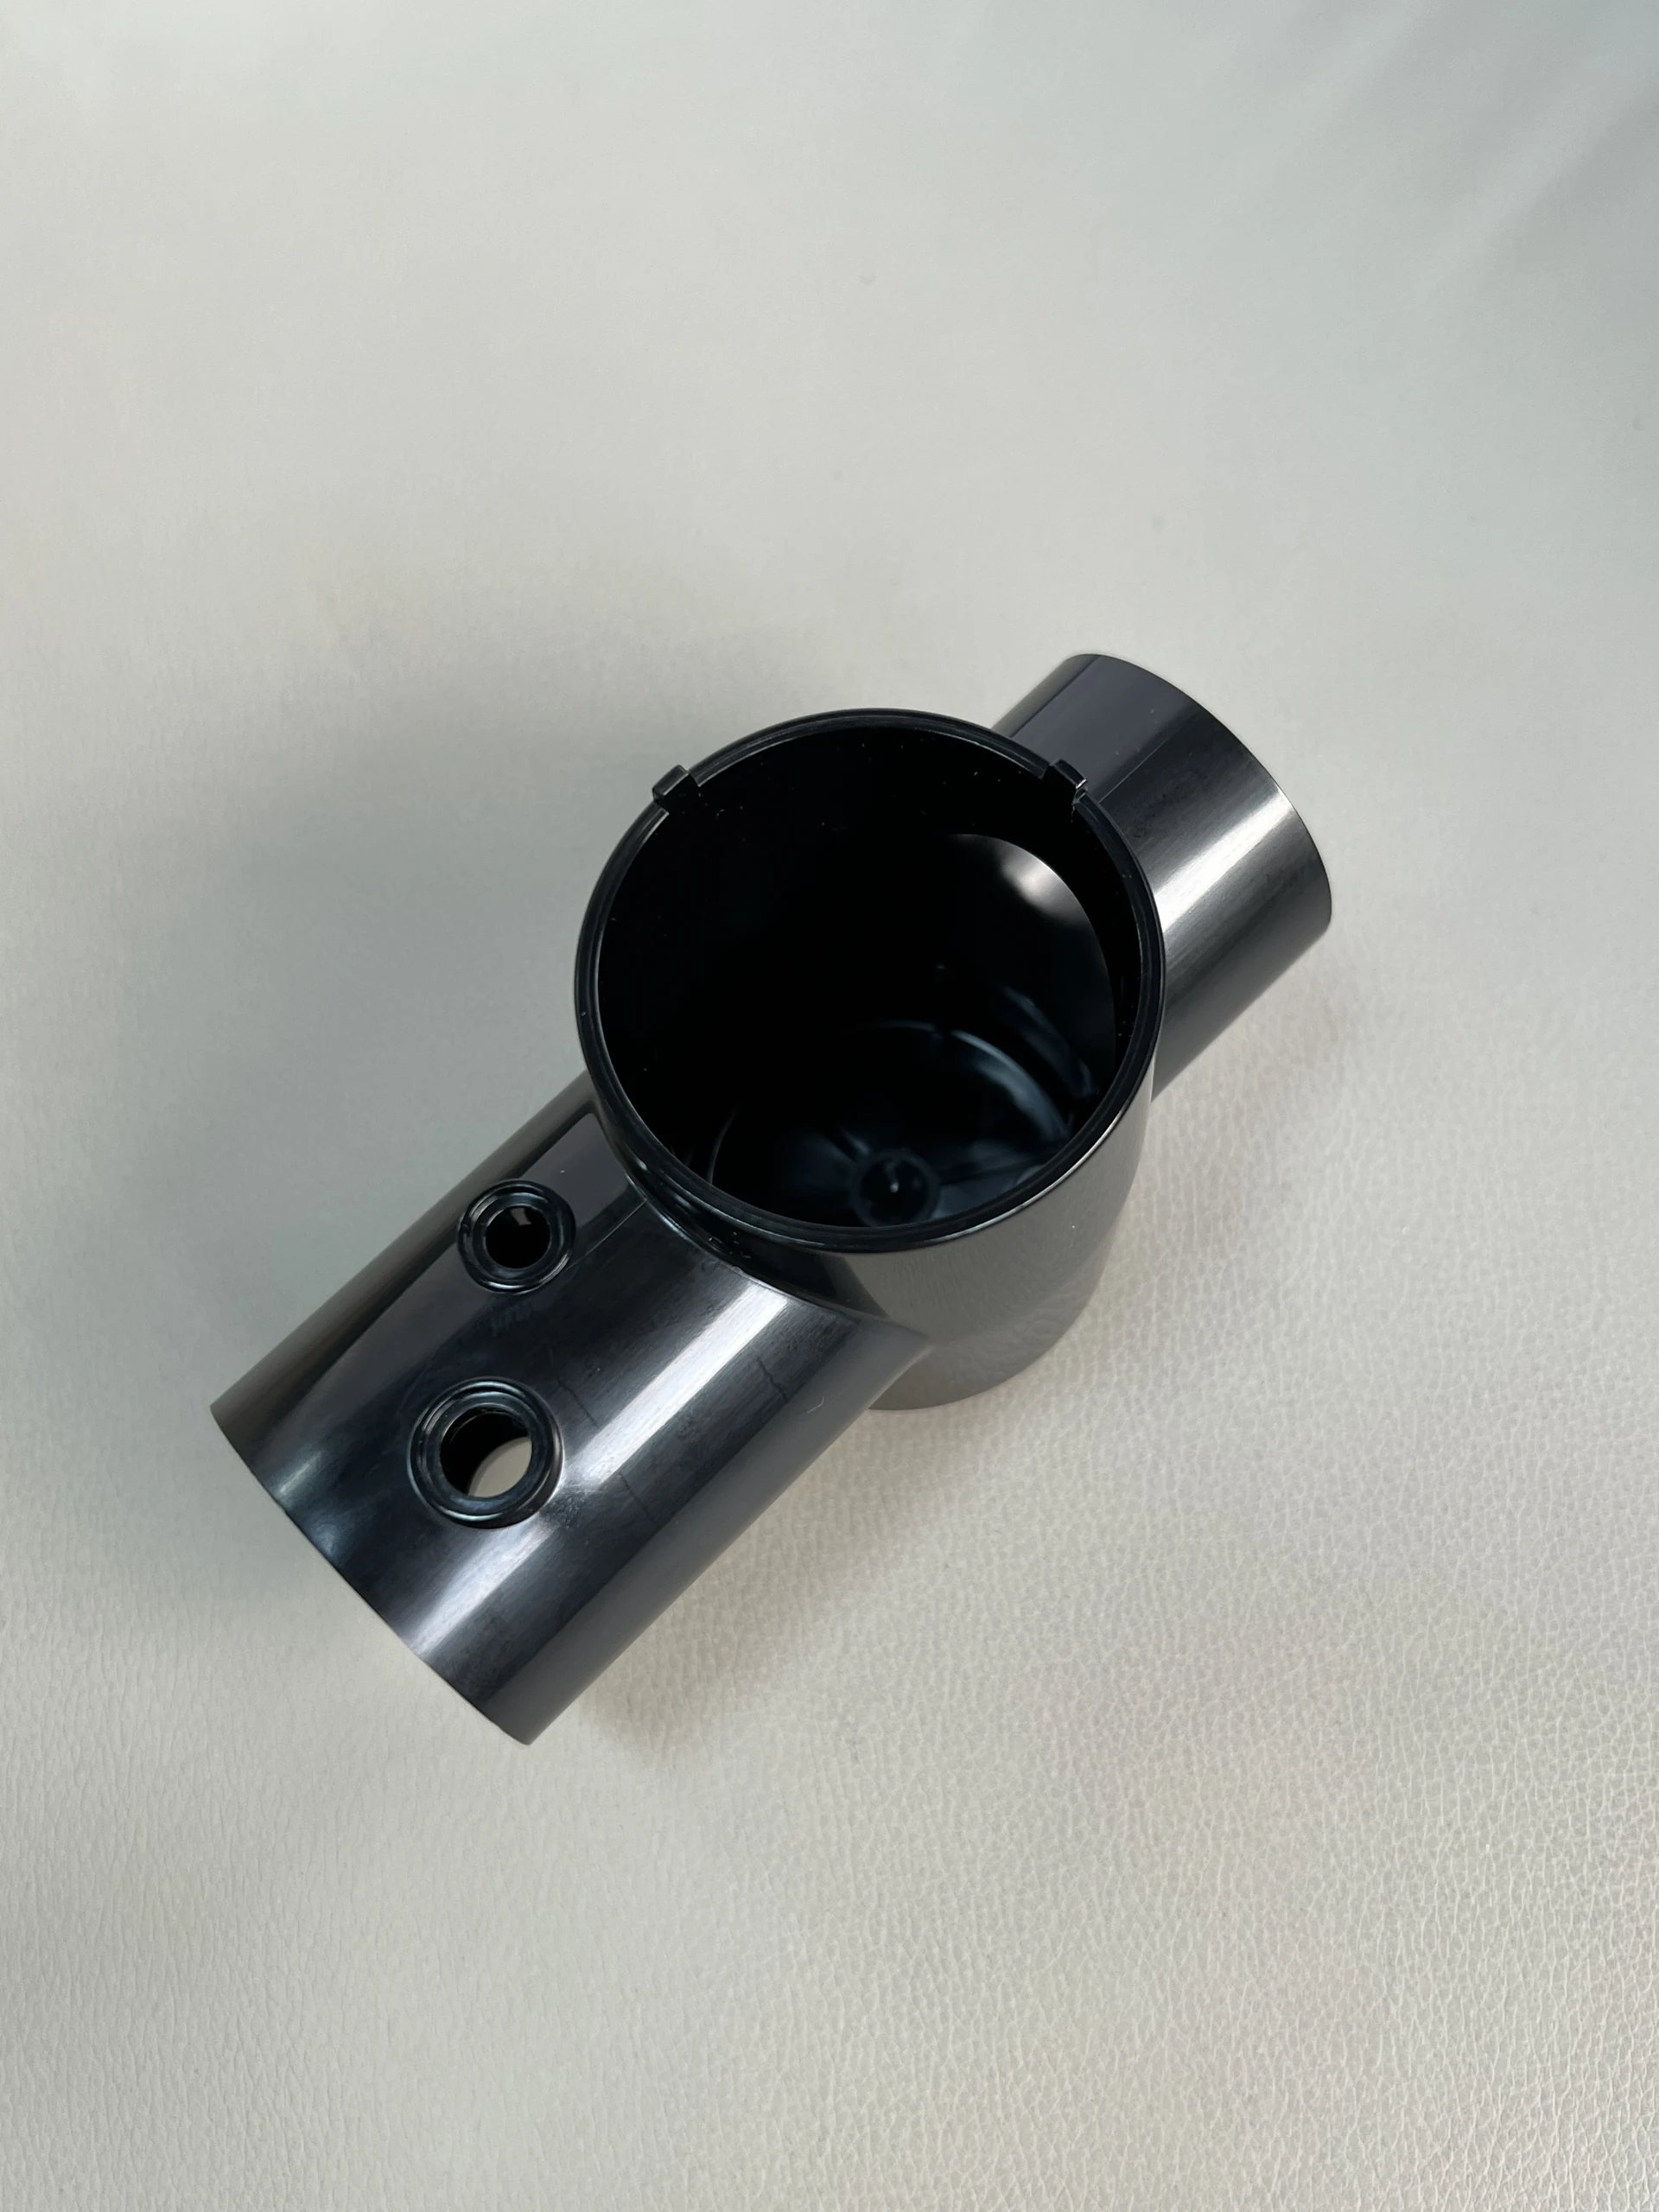
开口视图使内部通道和接口几何形状更易于审查。
技术规格
为您的零件约定的参数
定制制造选项,并非图中每个零件的通用测量值。
参数
项目规格
服务
专用模具、注塑成型、试模样品及重复供应。
材料选项
ABS、PC/ABS、PC或其他经审查的工程树脂。
外壳特征
按 CAD 确定的主体轮廓、管状截面、端口及固定细节。
零件尺寸
已根据图纸和选定的工具/机器组合确认。
公差依据
Critical dimensions individually agreed; no universal moulded-part tolerance.
表面处理
在试模前规定颜色、光泽或纹理及外观边界。
配合验证
配合组件、量具方法及验收条件已达成一致。
交付范围
未组装的模制零件或单独报价的装配工序。
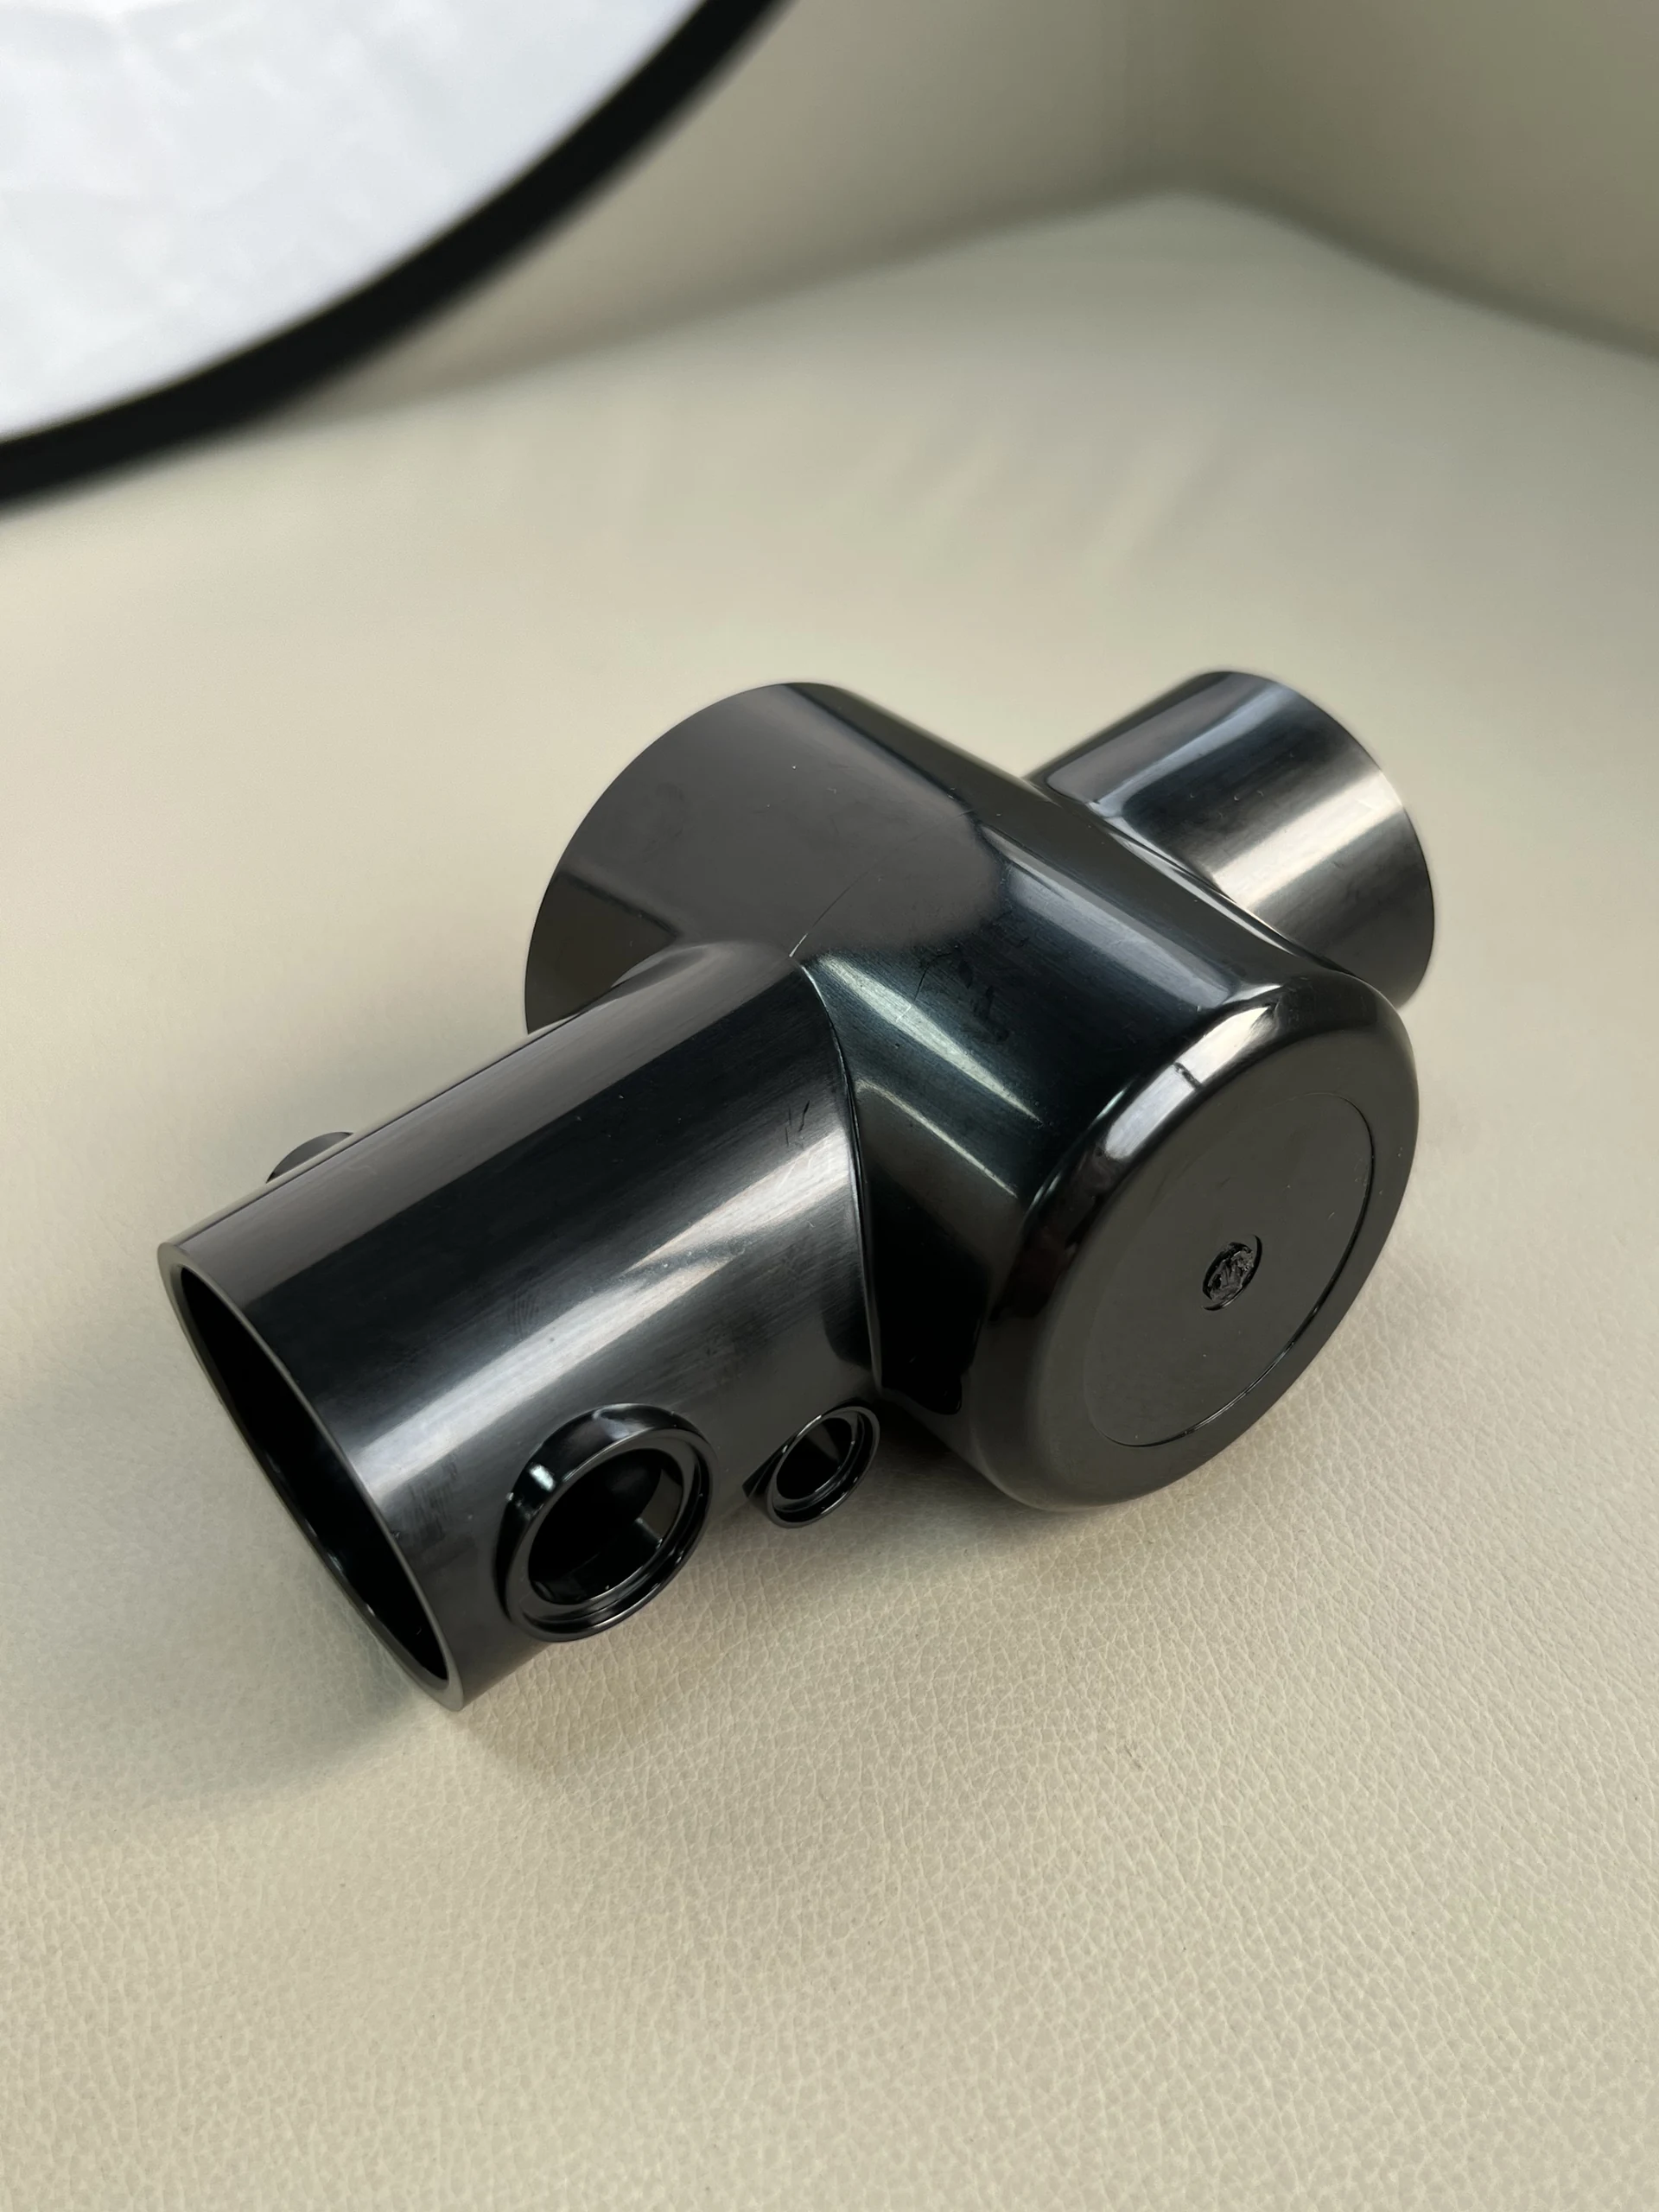
侧视图展示了外部形态与控制开口之间的关系。
生产和重复供应
设备、交期和订单规划
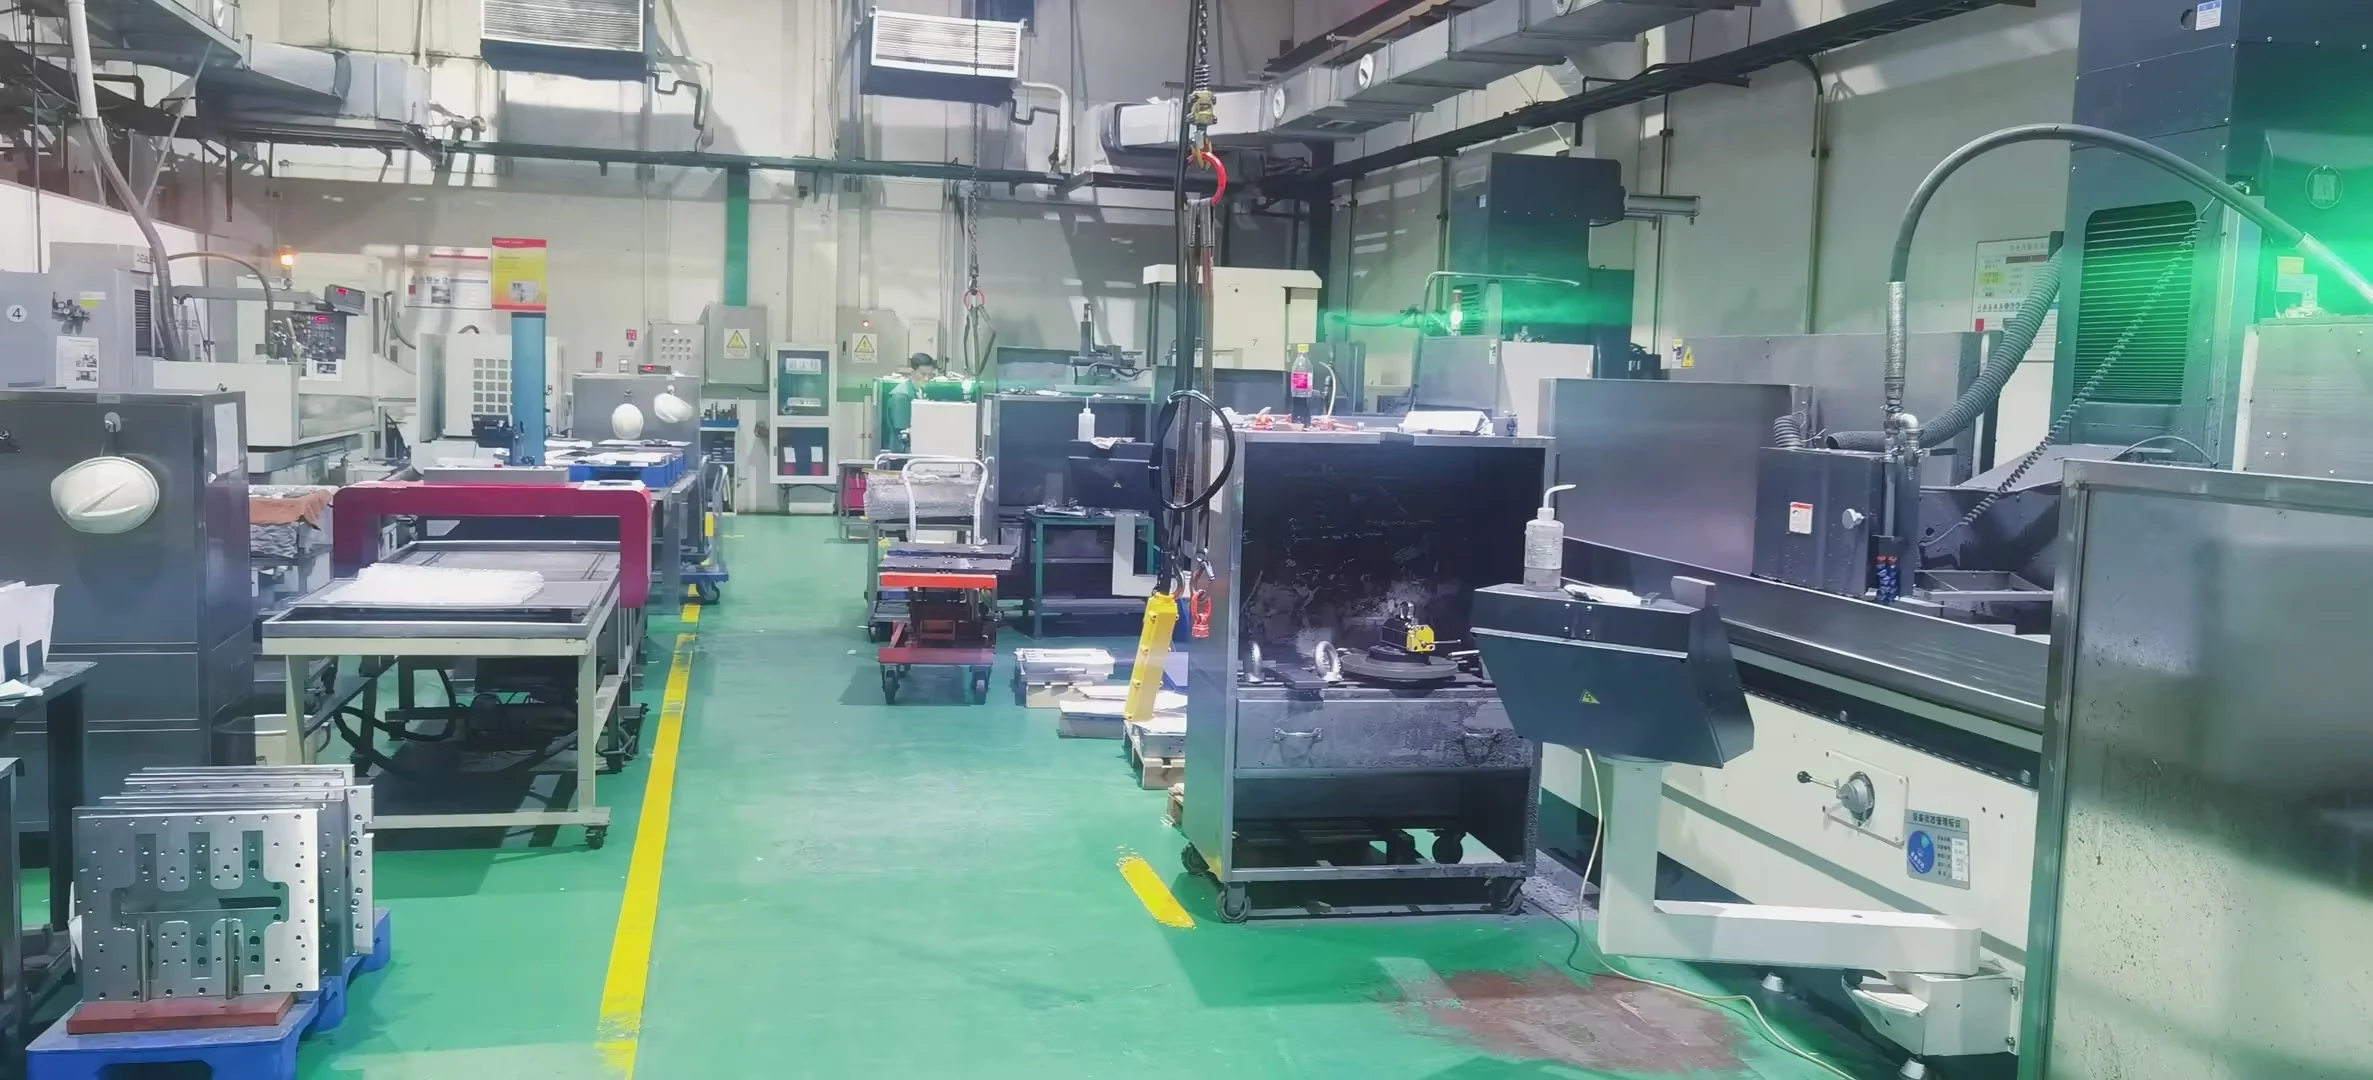
公司设备记录涵盖50至500吨注塑机、用于模具制造的CNC加工和EDM,以及包括CMM和光学测量在内的尺寸检测资源。所选压机和型腔布置取决于树脂、投影面积和年产量。当仅凭尺寸报告无法确定配合时,外壳试模应使用装配夹具或实际配对件。
仅为指示性规划。最终 MOQ 和交期以项目确认为准。
规划项目
报价依据
DFM 评审
在完整图纸和要求后,指示性 3–5 个工作日。
新模具
模具设计批准和商业放行后,预计4–8周进行首次模具试模;修正和客户验证为额外时间。
订单数量
初始报价规划依据:每个零件号、树脂和颜色,500 件试产批次或 1,000 件重复批次,以项目报价为准。
重复订单
在材料和生产排期确认后,指示性交期为 10–15 个工作日。客户认证、特殊加工和运输为额外时间。
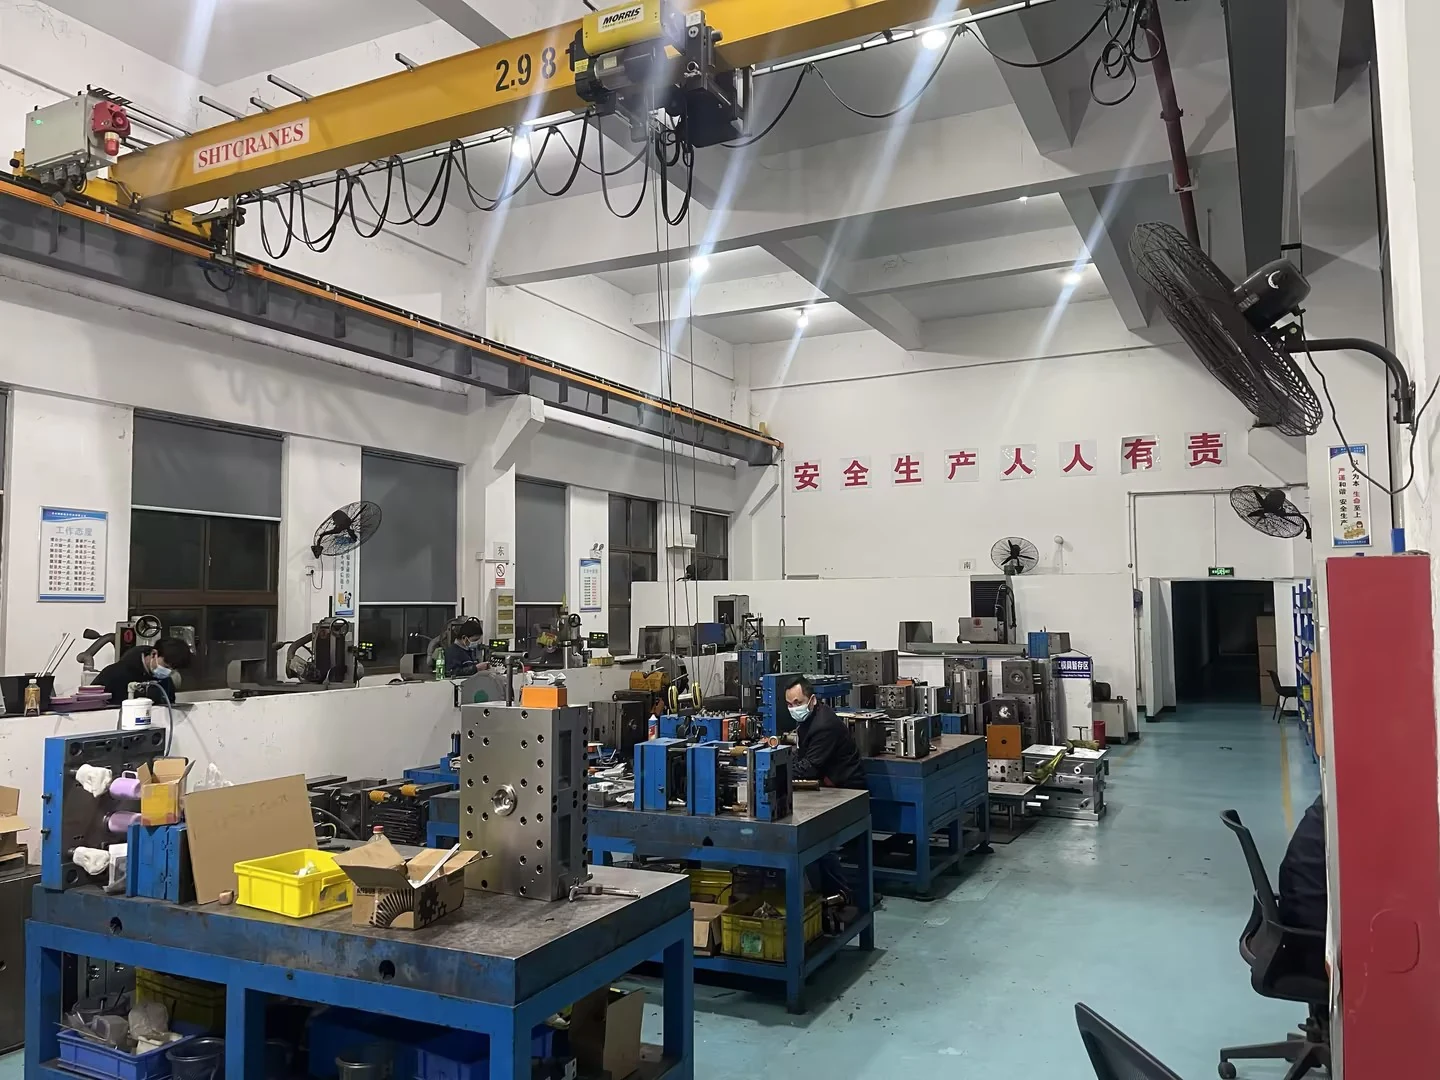
模具车间支持模具制造及生产相关调整。 将重复订单保持在已批准的基准上
在发布前,确认图纸版本、树脂等级、已批准样品和关键质量特性。记录材料批次和成型条件,检查首件,并在有规定时使用型腔标识。定义包装、抽样和变更批准,以便后续交付可与同一基准进行比较。模具维护和更换镶件应围绕实际生产需求进行规划。
模具投资与单件价格分开报价。分享年度需求和发布数量,以便一起审查型腔数量、采购和批次成本。
相关申请
这些组件的适用场景
用于客户开发的电子内窥镜设备的控制手柄主体及相邻外壳。
需要弯曲外表面以及协调轴或模块接口的检验仪器手柄。
定制器械外壳系列,作为同一装配版本下的配套成型组件供应。
用于重复零件项目的制造支持设施。 These photographs show manufactured component examples, not finished medical devices. 医疗 suitability, biocompatibility, cleaning or sterilisation compatibility and device approval require a defined project scope and customer validation; they are not implied by appearance or resin name.
讨论您的图纸和供应要求。 发送 CAD、树脂偏好、关键特征、年需求和发布数量。 联系我们的工程团队 →
 English
 Español
 Português
 Русский
 العربية
 Français
 Deutsch
 中文
 日本語
 한국어