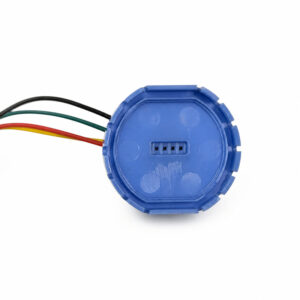
用于重复OEM供应的定制光学零件
用于LED照明、警示灯和光学组件的定制注塑透镜组件,并提供模具和生产规划以支持重复OEM订单。
JingZhan 支持从客户批准的 CAD 到模具试模和零件生产的全流程。对于持续供应,项目还需要受控的图纸版本、约定的质量记录、交付计划以及生产模具的维护计划。
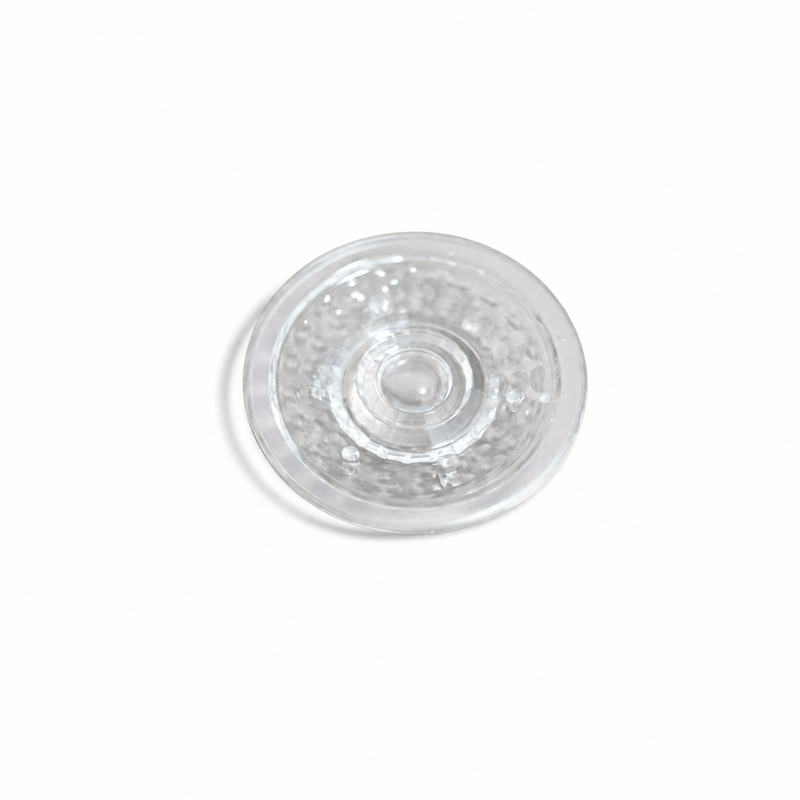
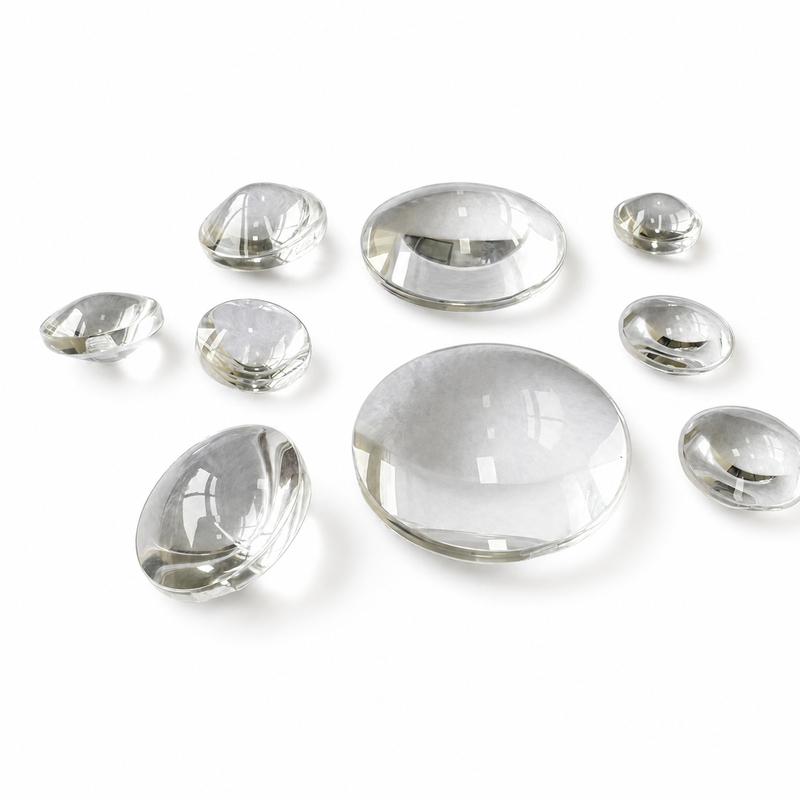
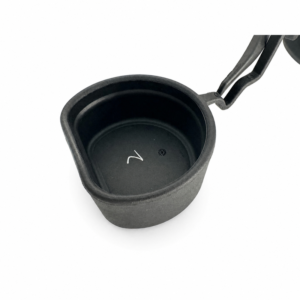
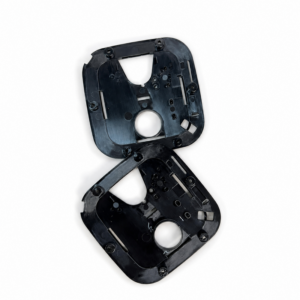
请在设计透镜的同时,分享您预期的年需求量和每次释放数量。我们可以一起审查模具路线和批量经济性。照片展示的是定制组件示例,并非标准库存范围。
设计与工艺
成型光学镜片时的关键要点
DFM 评审应将透光表面与机械特征分开。我们对照已批准的图纸对两者进行评审,而不是对整个零件应用一个通用公差或外观规则。
01
保护光学表面
确定可用光学区域以及浇口、分型线和顶针接触的允许位置。通过图纸和外观样品,商定划痕、流痕、熔接线、黑点和浇口残留的限值。
02
控制透镜轮廓
同时指定透镜轮廓、中心厚度和定位基准。在切削刀具之前,审查厚度过渡、填充和冷却,特别是在较厚光学截面与薄安装特征相接处。
03
为组件选择树脂牌号
光学级PC和PMMA是起始选项,并非可互换的替代品。请根据透光率、工作温度、冲击、耐候性及任何涂层要求确认等级。树脂供应商的数据表决定加工条件。
04
管理干燥和污染
为所选牌号建立树脂干燥、处理和机器清洁控制。材料污染和与湿气相关的外观缺陷应结合注塑工艺进行审查,而不是通过后处理加以掩盖。
05
验证完整的光学模块
使用试模零件检查与 PCB、LED、外壳和安装特征的配合。光束分布和照明均匀性需使用实际光源和组件进行商定测试。仅靠尺寸检验无法确定光学性能。
06
成型后保持表面保护
规划搬运和分隔包装,以减少摩擦和划伤。在生产前商定检验照明、观察条件和验收样品,以确保外观判定可重复。
在制造模具之前确认接口
随透镜图纸提供LED位置、配合CAD、定位特征和任何密封面。然后我们可以一起审查工装进入、脱模方向和装配间隙。
光学几何形状的变更仍需经您设计批准。我们不会用外观相似的镜片替代已验证的光学设计。
技术规格
根据您的图纸制定的规格
这些是定制制造选项和确认事项。它们并非本页所示每个组件的测量规格。
产品和工装规格框架
参数
需要规格或确认
制造过程
定制塑料注塑成型,配备专用模具和试模样品验证。
组件范围
圆形透镜组件、LED 透镜罩及相关精密光学模塑件,按已批准 CAD 制造。
树脂选项
光学级 PC 或 PMMA。COC/COP 及其他光学材料可针对特定设计进行评估。等级和供应商需在模具试模前批准。
整体尺寸和壁厚
根据客户2D/3D数据。在DFM期间审查最大截面厚度、流路和投影面积。
关键尺寸和公差
针对具体图纸,基准和测量方法需商定。模具制造设备的精度不是成品塑料镜片的通用公差。
光学轮廓与光束角
根据客户光学设计。光束角度和光分布通过指定的LED和组装模块进行验证。
透光率、雾度和颜色
在商定波长或测试方法、厚度和树脂等级下的项目特定限制。透明或彩色选项需要经批准的样品。
表面和可见缺陷
光学区域边界、抛光或光学纹理、划伤限制以及允许的成型痕迹应符合图纸和批准的外观标准。
模具镶件材料
可根据光学表面、耐腐蚀性和模具寿命要求评估S136/ESR或其他合适的模具钢。
型腔与流道布置
根据产量、平衡、几何形状和投资评审后选择单腔或多腔模具。流道类型在模具方案中确认。
检验与记录
商定的尺寸和外观检验计划,试模报告和材料文件在报价单中定义。光学性能测试单独界定范围。
生产基线
客户零件号、图纸版本、已批准的树脂牌号和颜色、关键特征以及可接受的试模样品,均在重复订单发布前确定。
供应安排
每笔订单商定批量数量和要求的交货日期。年度预测、计划放行和任何安全库存要求另行审查。
包装
按商定的表面保护和运输要求进行分隔保护包装。
制造与检验
模具车间、注塑和尺寸检验
JingZhan 将模具制造与注塑成型和尺寸检测相结合。可用设备涵盖 CNC 加工、EDM、研磨和抛光。特定透镜的工艺路线在工程评审后选定。
设备选项与建议的工序分配
阶段
列出的设备
适用于该产品系列
模具加工
Makino V33 CNC;YASDA 及其他所列 CNC 加工中心;Sodick/Makino EDM。
加工镶件、定位特征和支撑工装几何形状。将光学面精加工至批准的表面要求。
表面处理
列出的研磨设备和TGP-100镜面抛光设备。
根据镶件几何形状和指定光学表面选择精加工路线。单独确认任何表面测量。
注塑成型
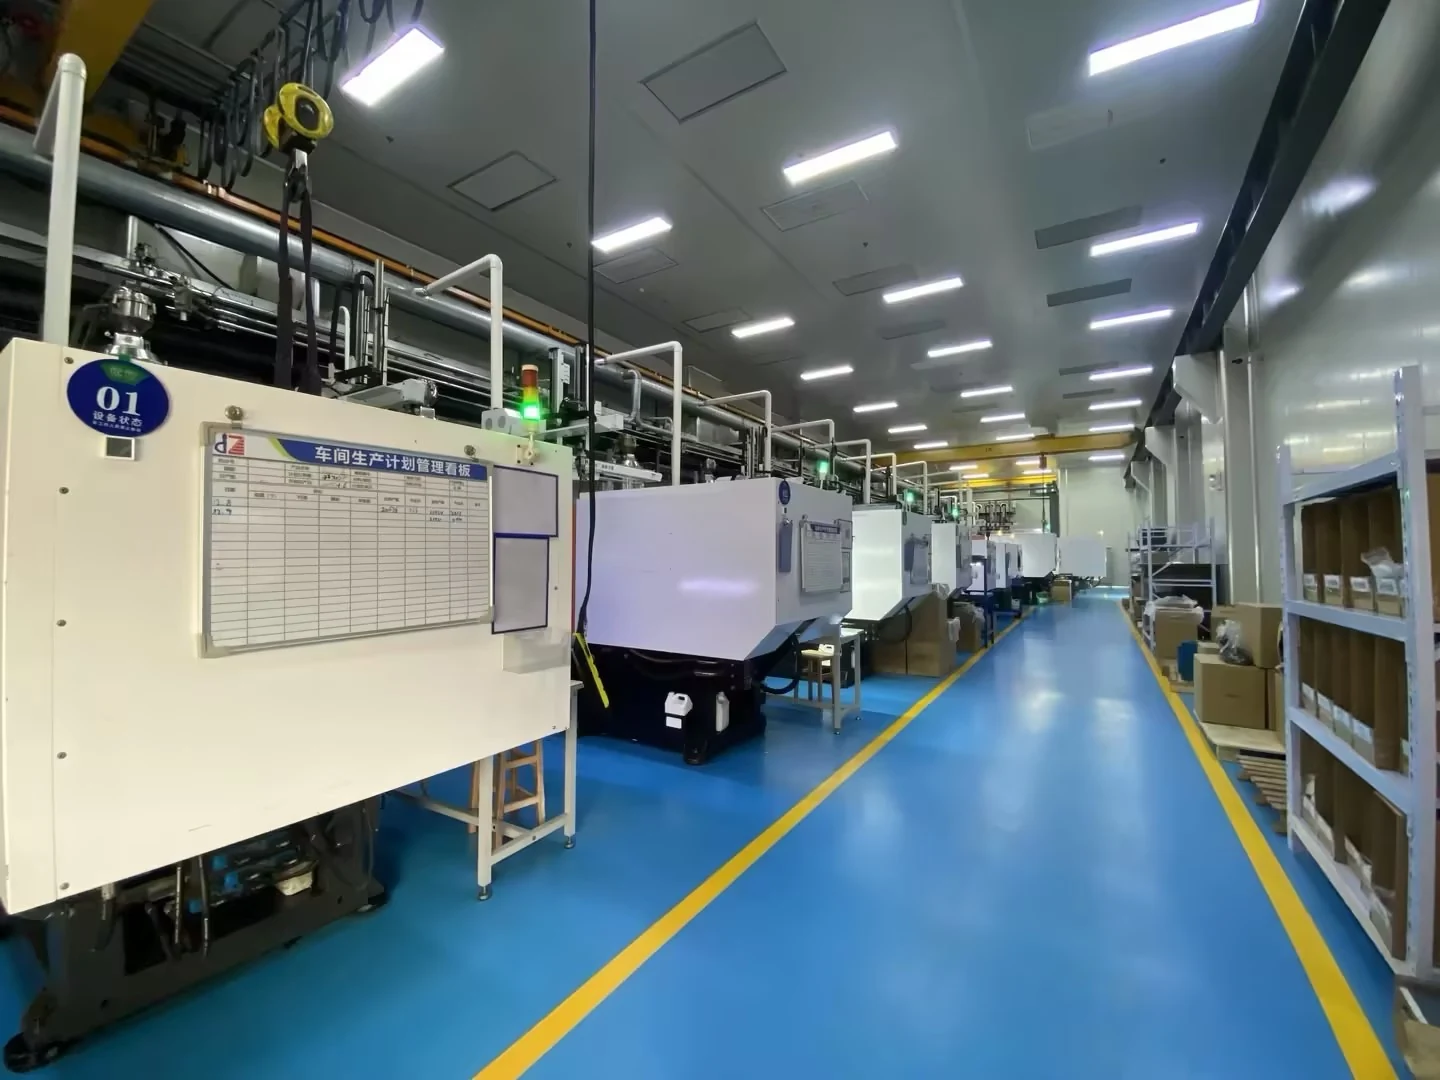
Nissei 50 T 和 100 T、Chen Hsong 128–260 T 以及 Haitian 500 T 机器。
对于小透镜试模模具,优先评估 50–100 T 注塑机。最终选择取决于投影面积、型腔数量、注射量和树脂。
尺寸和外观检查
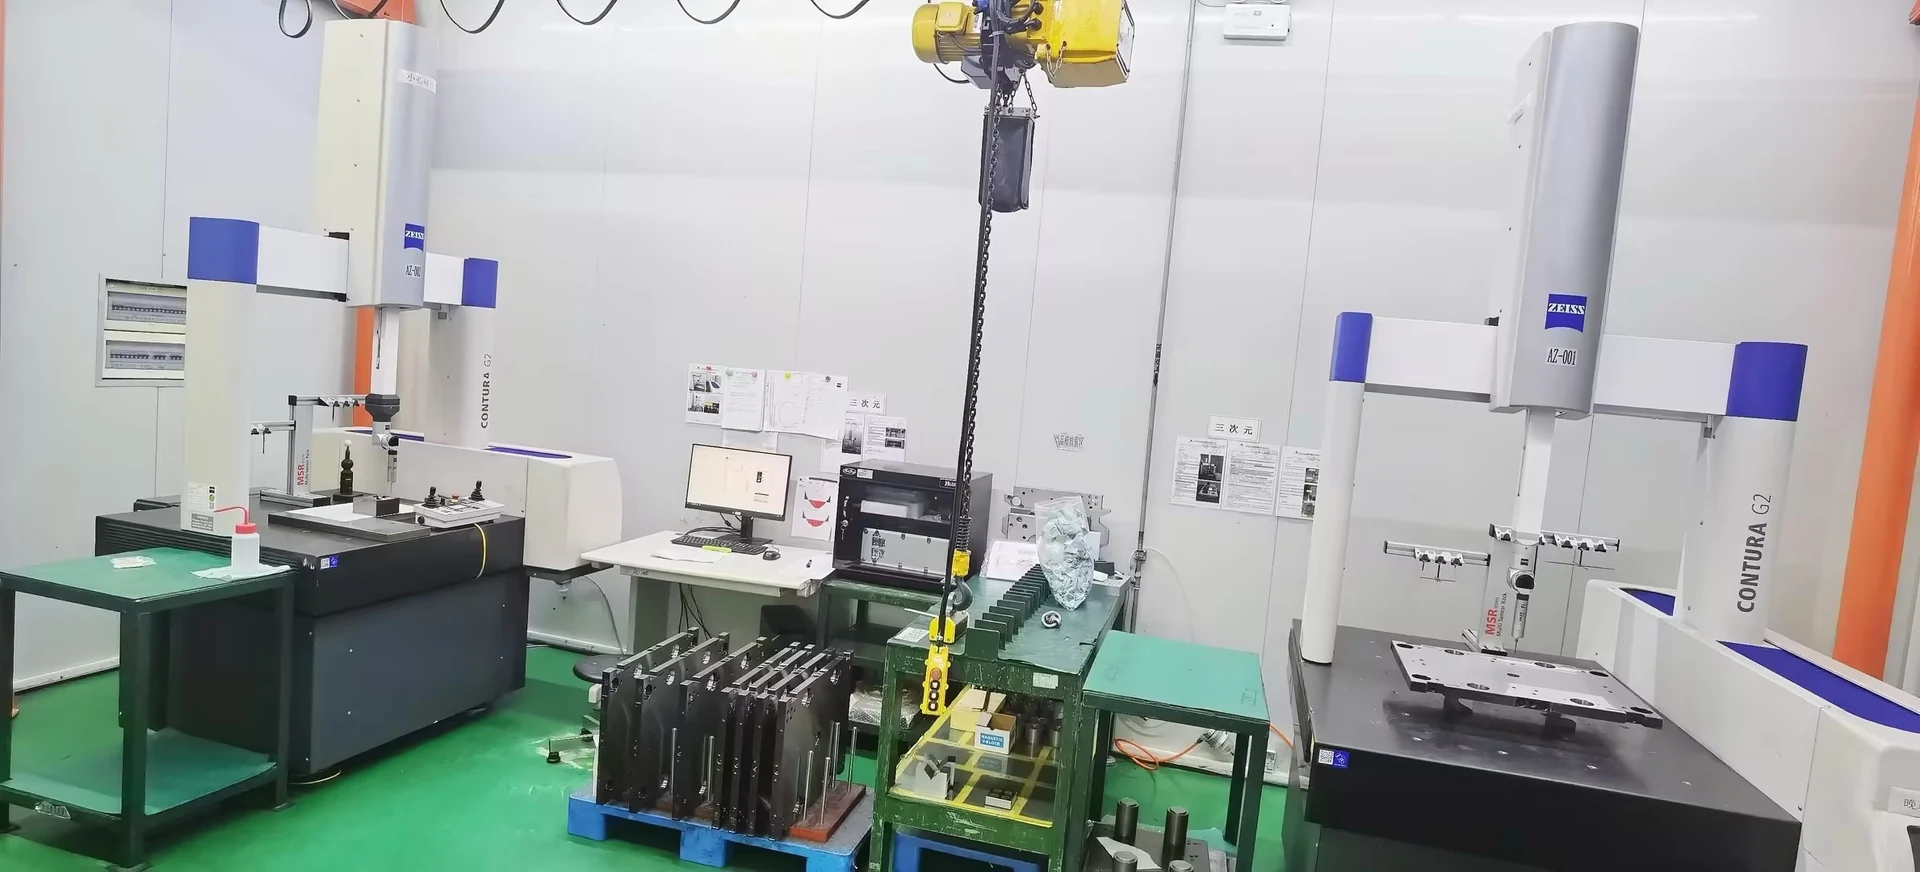
ZEISS/Hexagon三坐标测量机、所列视觉测量系统和Nikon显微镜。
使用合适的夹具和方法检查约定的定位尺寸、特征和可见缺陷。
光学验证
项目需商定的测试资源。
确认光束、透射或其他光学测试将由客户、约定的外部实验室还是专门安排的资源进行。
生产批次间的一致性
在重复生产前商定质量基准
重复订单应指向可识别的零件版本和商定的验收标准。对于光学元件,这包括光学区域边界、外观样品、关键定位尺寸以及任何功能性光学测试的方法。
控制计划应明确检查什么、何时检查以及哪些记录随货同行。记录可用性、抽样频率和保留期限在量产发布前为项目确认。
精展尺寸检测设备。光学性能测试分别针对镜片和组装后的照明模块单独界定范围。
持续零件供应需商定的质量控制范围
控制点
项目计划应定义的内容
已批准零件基准
零件号、图纸版本、已批准的树脂和颜色、可接受的样品、关键尺寸和外观限度。
材料识别
树脂制造商和牌号、颜色规格和材料批次标识。所需的材料声明或证书在报价单中列出。
首件和制程中检查
启动验收、中断或相关调整后的检查,以及生产过程中就尺寸和可见缺陷商定的抽样计划。
发货放行与可追溯性
发货批次、数量、零件版本和检验记录,并链接到客户要求的材料和生产信息。
光学验收
测试方法、夹具或完整 LED 模块、验收标准和负责测试方。尺寸结果不能替代光学验证。
不合格零件
在受影响供应恢复前,进行标识和隔离、升级联系人、遏制以及商定的处置或纠正措施响应。
对于报告的问题,有用的起始信息是零件编号和版本、交付或批次参考、受影响数量、照片和测量结果。供应计划应明确由谁做出处置决定,以及如何商定更换或返工。
持续OEM零件供应
根据您的生产需求规划重复订单
精展注塑车间。产能和交付档期根据项目和订单排程确认。
年需求量与出货批量用途不同
年需求量有助于评估型腔数量、树脂采购和模具投资。释放数量和所需日期决定批次计划。提供两者有助于比较单位成本和交付灵活性。
Scheduled releases, reserved capacity, buffer stock and emergency replenishment can be discussed as separate supply arrangements. Their quantities, responsibilities and costs need explicit agreement; they are not assumed to be included in a normal purchase order.
批准零件
在批量放行前确认图纸版本、树脂、试模样品、检验范围和包装。
商定供应计划
确定年需求量、放行数量、订单交货周期和要求发货日期。
逐批放行
参考已批准的零件编号和版本。确认材料可用性和生产排期。
按基准重新订购
沿用已商定的规格。在下一受影响批次前单独评审变更。
将模具投资与零件成本分开
报价应将模具费用与单件价格分开列明。批量大小、树脂牌号、型腔布置、调机损耗、检验范围和包装都会影响经常性成本。然后可根据实际放量评估基于数量的定价。
确定运输和包装标准
对于镜片零件,商定分隔包装和表面保护、包装数量以及标注零件号、版本、批次和数量的标签。装配、客户特定标签或特殊包装可在适用时评审并报价。
指示性项目规划
区分新模具交期与重复订单
仅供参考性规划。 以下数字为初步报价假设,并非标准服务承诺。工程和销售部门会针对零件、树脂、模具和订单确认最终排程和数量。
定制镜片项目的建议时间表和最小起订量
项目
建议起点
条件
DFM与模具方案
3–5 个工作日
在收到完整 CAD、光学区域要求、树脂偏好和产量信息后。
新模具到首次试模
4–6周
自模具设计批准及商业发布起算。复杂光学表面、外购件及设计变更可能延长周期。
试模检验和提交
试模后 3–7 个工作日
针对商定的初始检验。客户验证和任何模具修正循环为额外项目。
用于初始成本核算的成型周期
每模次30–90秒
用经验证的试模周期替换此估算。较厚的光学截面或应力控制要求可能需要更长的冷却时间。
试订单最小起订量
500 件
在模具批准后,按零件编号、树脂等级和颜色提出建议。模具和设置费用另行报价。
重复生产最小起订量
1,000 件
根据零件编号、树脂等级和颜色提出建议。需结合调试损耗、材料采购和年需求量进行确认。
重复订单生产
10–15个工作日
在材料和生产档期确认后,对约定批次具有指示性。不包括运输和客户审批时间。
Final MOQ and delivery dates are confirmed in the project quotation per part number, resin grade and colour, taking annual demand and release frequency into account. A forecast informs planning; confirmed orders and any agreed stock arrangement define the actual commitment.
相关申请
照明组件用光学元件
这些照片展示了我们样品系列中的相关组件类型。对成品照明产品的适用性取决于其光学设计、环境和所需验证。设备认证针对完整照明产品进行评估。
警示和维护照明
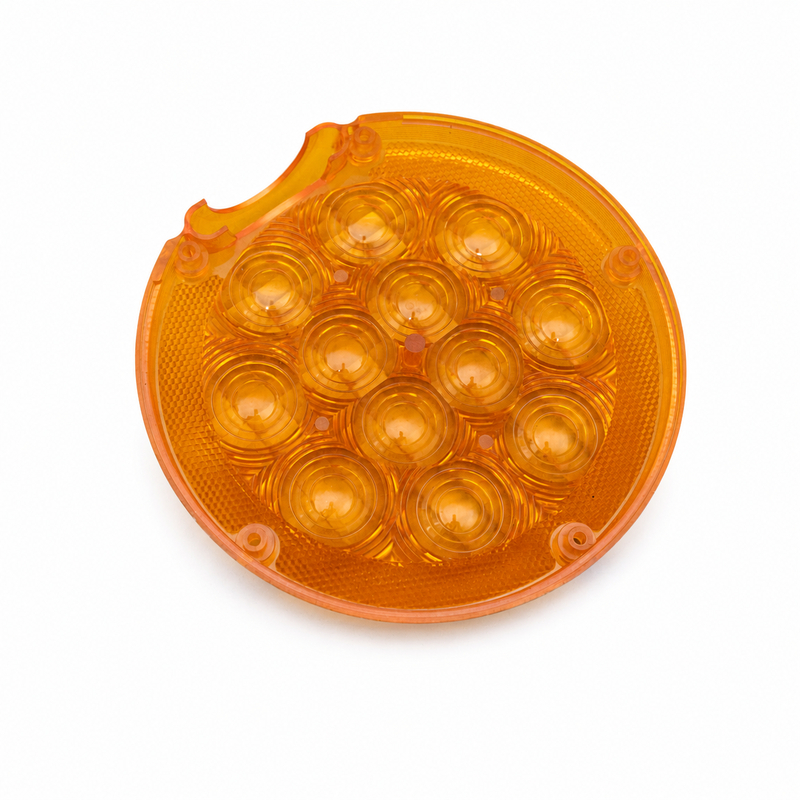
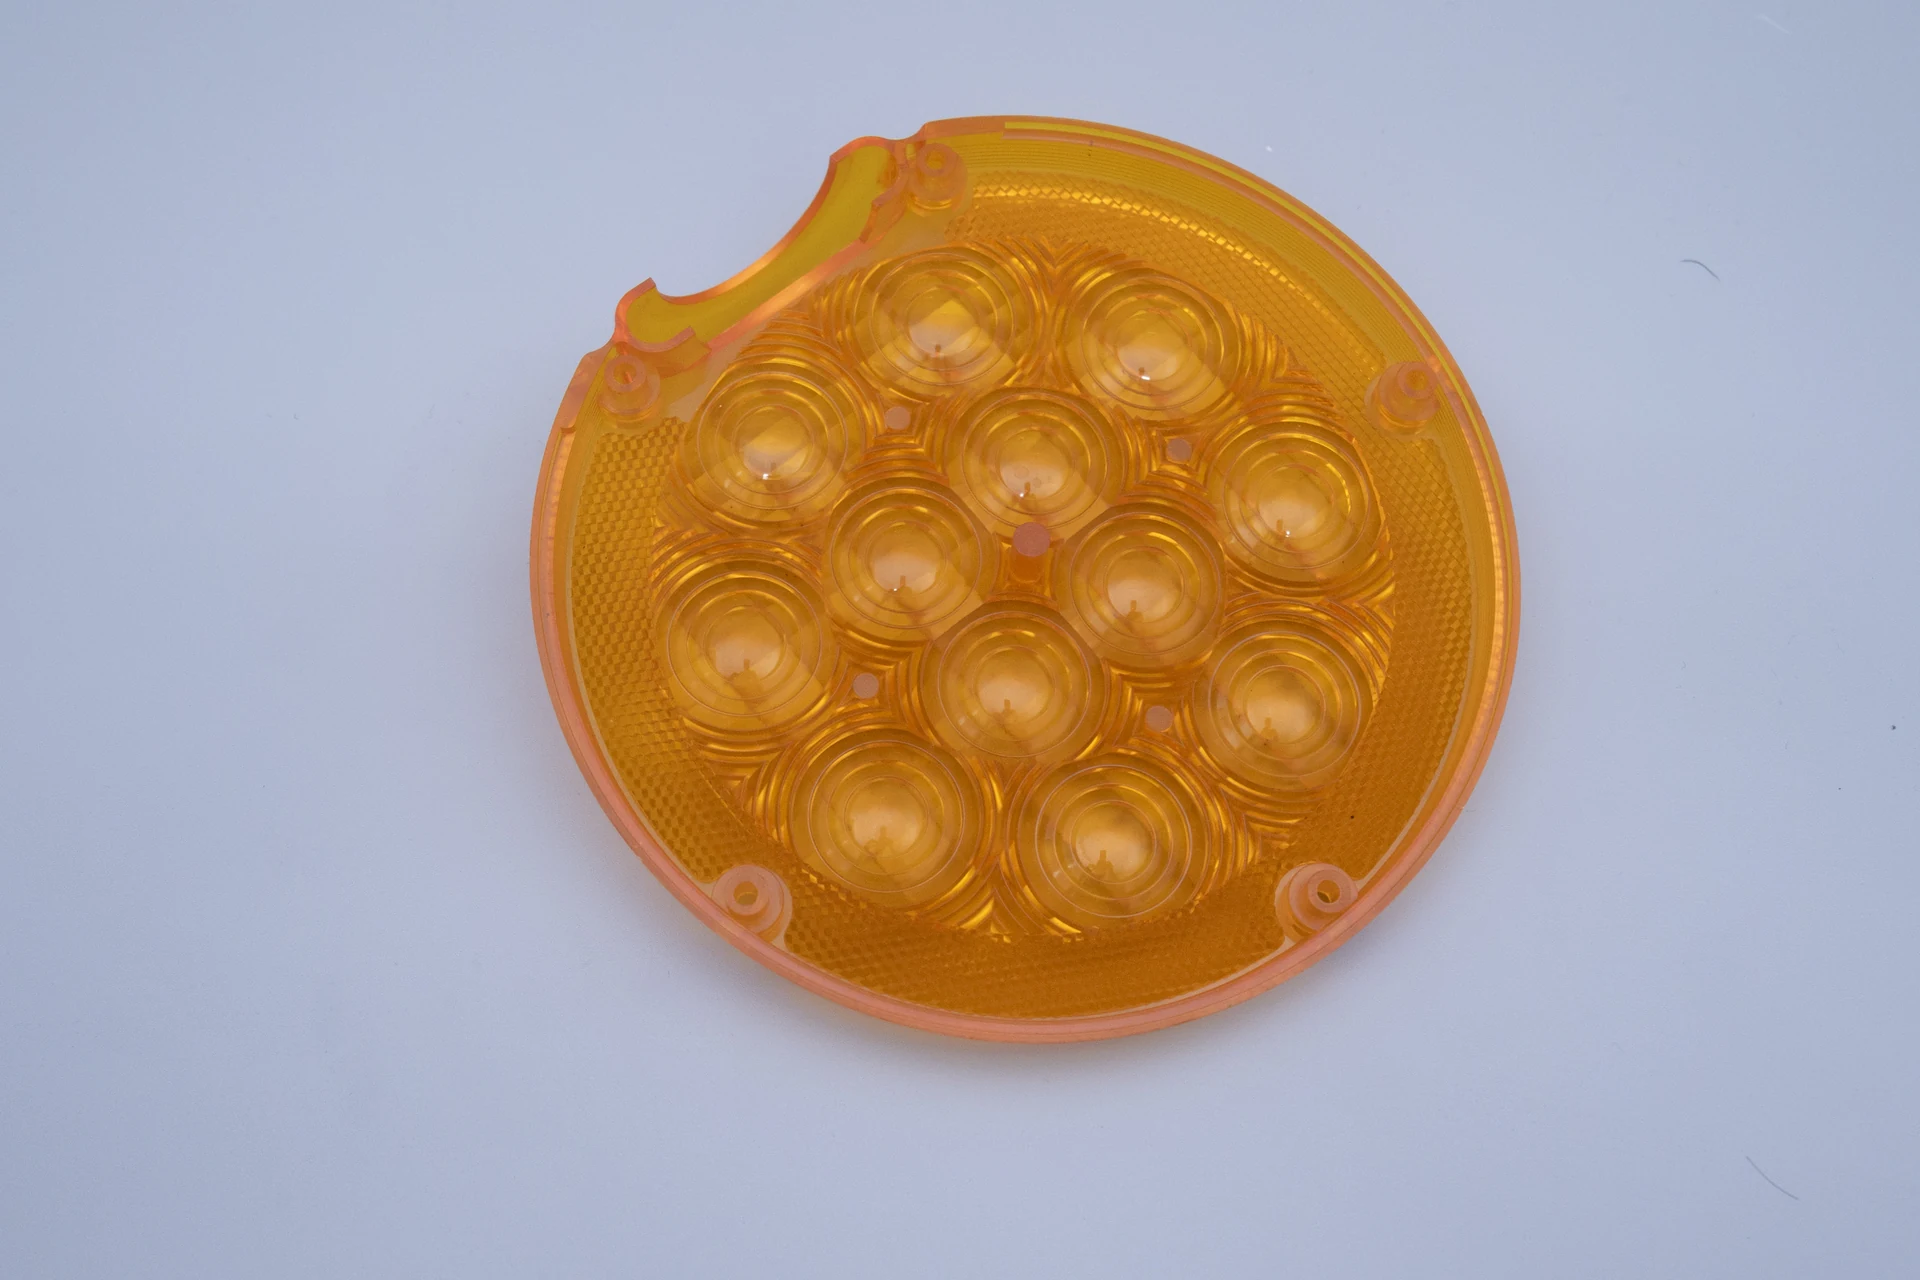
彩色圆形透镜组件可围绕预期的LED布局、外壳和可见性要求进行开发。确认组装灯具的颜色一致性、LED对准和户外暴露要求。
组件示例:铁路维护灯透镜。
圆形 LED 照明模块
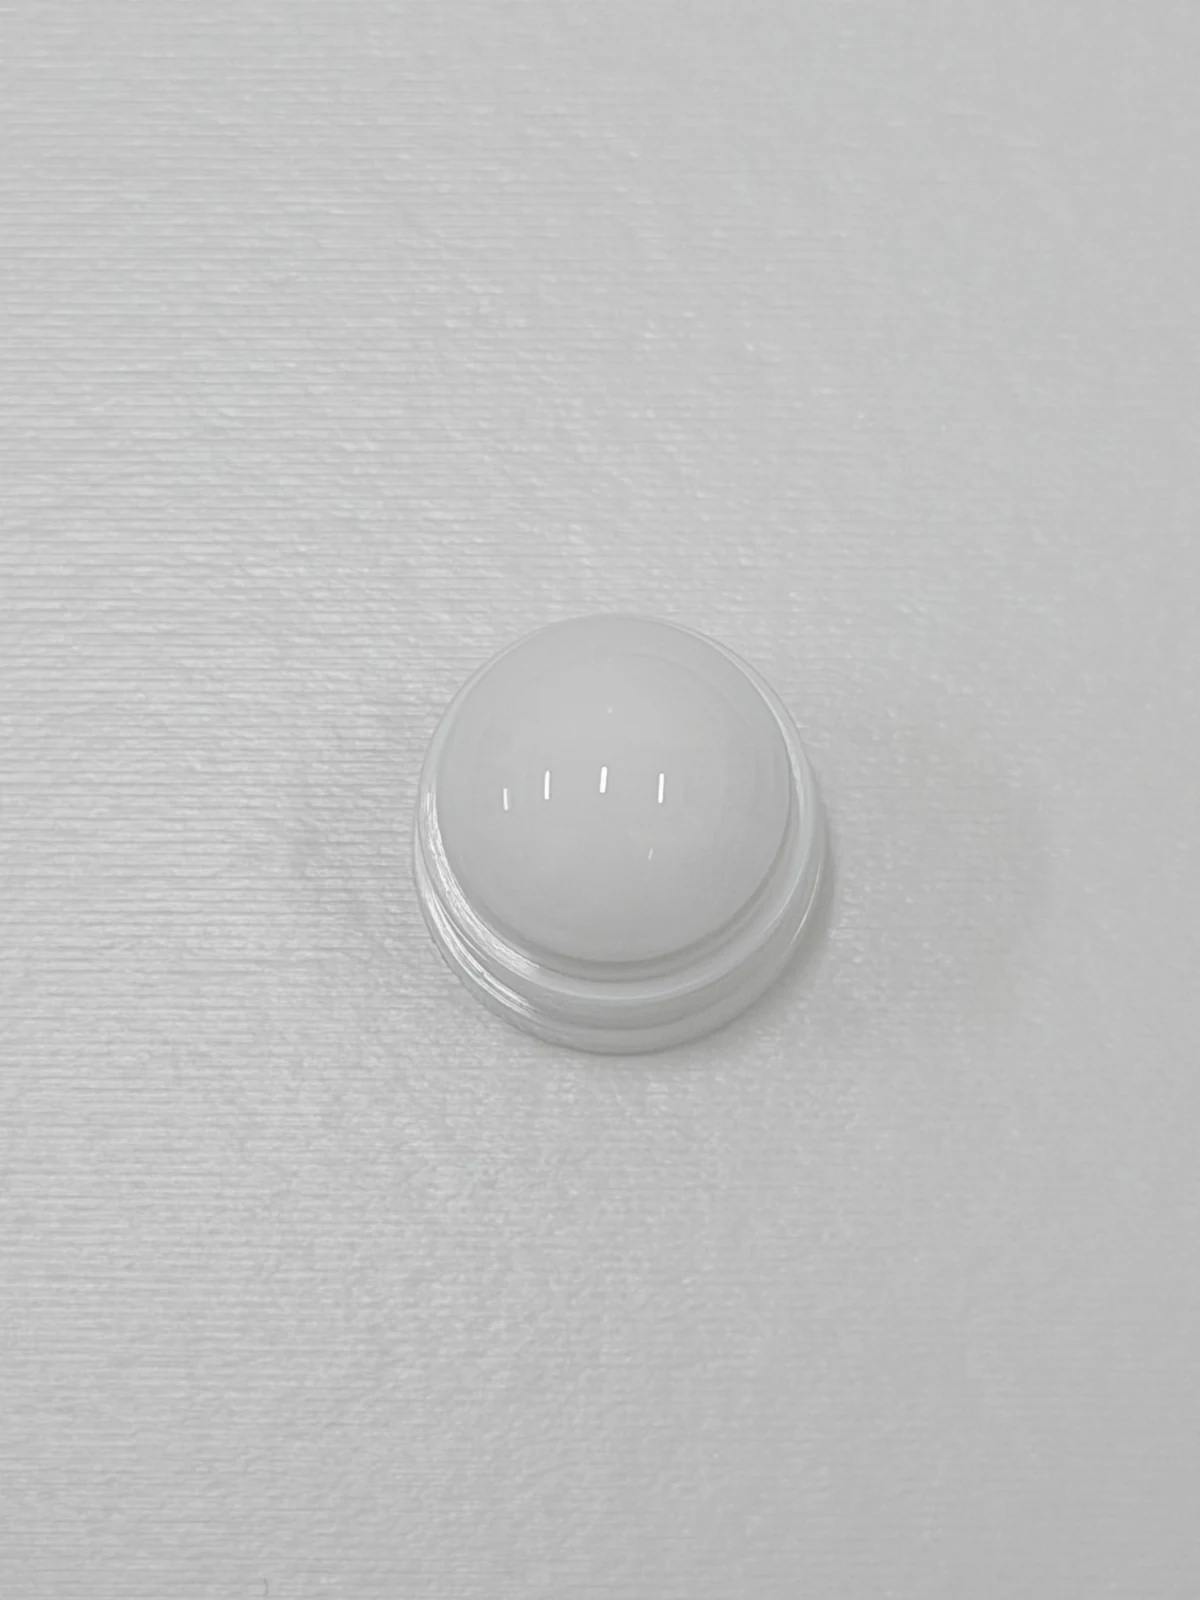
透镜或罩盖的几何形状需与光源及安装特征相协调。热条件、所需的光分布和表面外观将指导树脂和模具方案的选择。
组件示例:圆形LED光学元件。
多 LED 照明组件
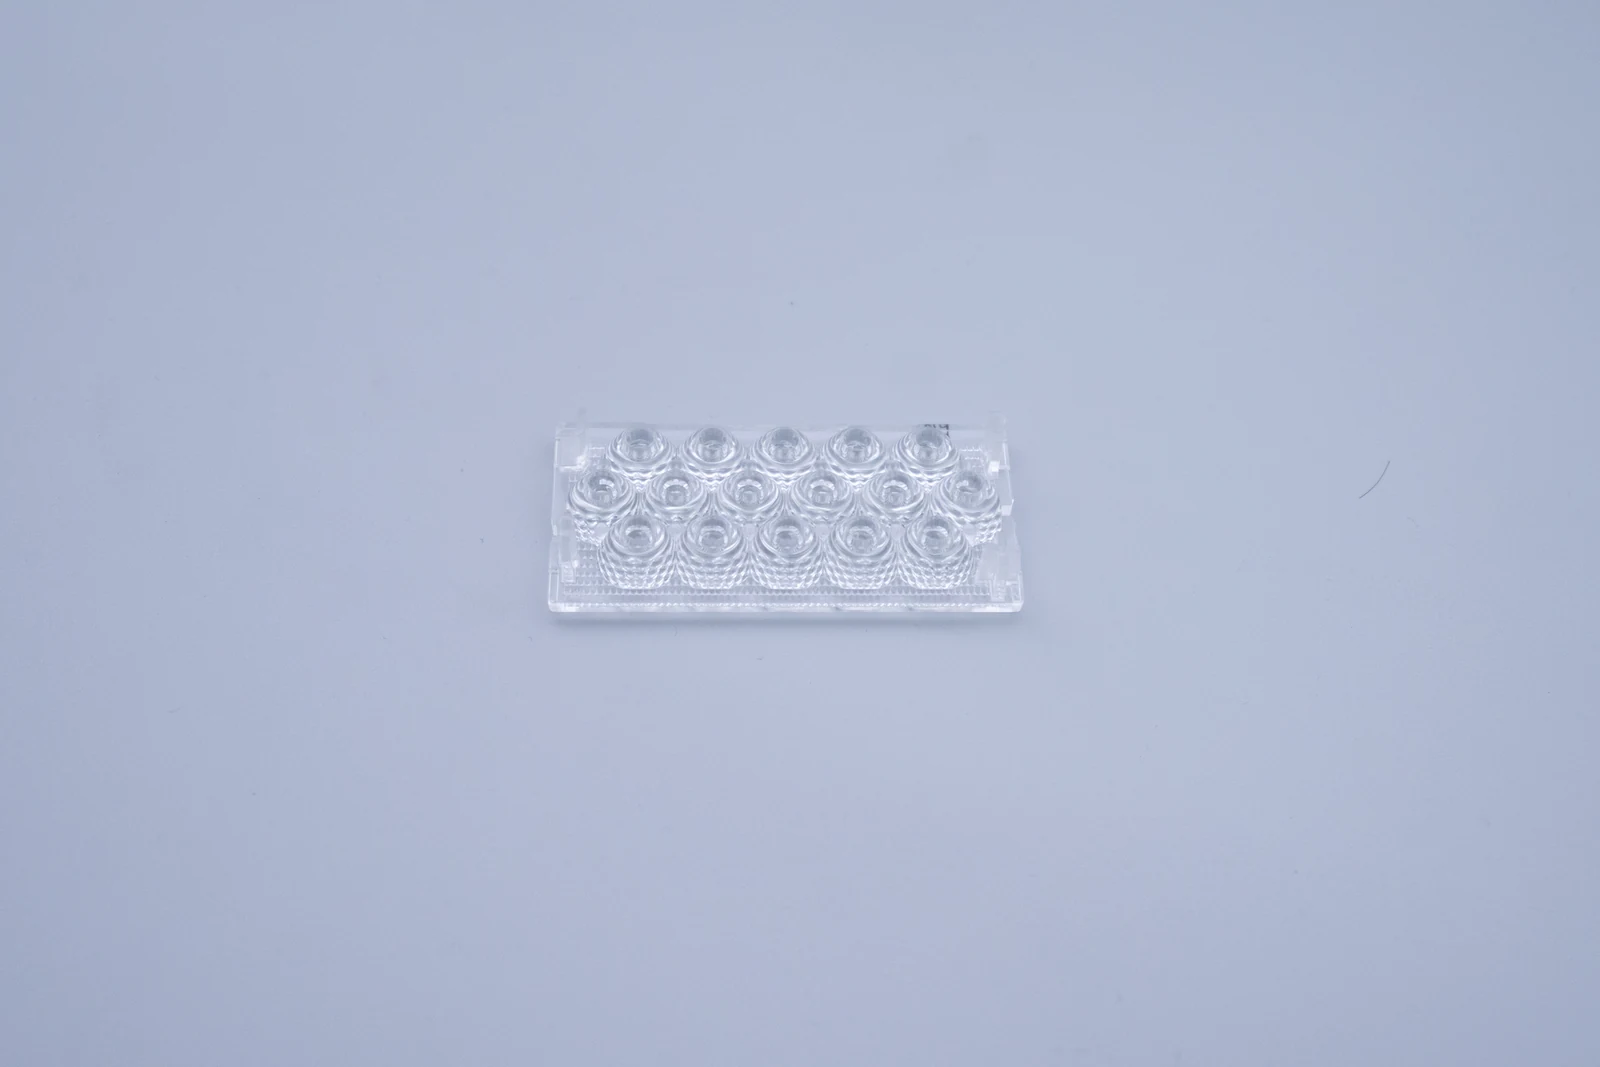
相关透镜阵列将多个光学特征集成在一个模塑件中。需结合 LED 板和外壳,审查间距、光学特征对齐和安装基准。
相关示例:透明多透镜阵列,并非同一圆形零件型号。
OEM采购问题
规划您的首单和未来放行
建立重复零件供应需要什么?
从批准的 CAD 和图纸、树脂和颜色规格、关键验收要求、预期年需求量以及每次放行的可能数量开始。在生产订单放行前,商定试模批准、检验记录、包装和交付计划。
年度需求量能否分批交付?
分享预期需求和发布计划以供审核。在报价或供应安排中确认最小批量、采购承诺、交货周期以及任何备货要求。
如果材料或零件设计发生变化会怎样?
确定所请求的修订,并审查其对工装、工艺、检测、价格和进度的影响。在生产受影响批次之前,商定客户批准和任何新的验证。
材料选择能否保证透光率和光束角?
否。树脂数据表描述的是在规定测试条件下的材料。注塑件和组装灯具模块需要各自商定的验收标准和验证。
是否对每个光学和安装特征应用同一公差?
编号。光学轮廓、定位尺寸和非关键特征具有不同功能。指定关键特征和测量方法,使工装和检测计划反映实际装配。
交付时可包含哪些质量文件?
在报价时指定所需的尺寸报告、材料声明、证书和批次标识信息。确认可用性、测试范围以及项目的任何额外费用,而不是假设每份文件都是标准的。
讨论OEM零件供应
分享您的图纸和年零件需求量
包括零件版本、树脂、关键特征、年需求量、每次放行数量和所需交付日期。添加您的检验和包装要求,以便报价涵盖持续供应范围。
讨论重复零件供应 →
 English
 Español
 Português
 Русский
 العربية
 Français
 Deutsch
 中文
 日本語
 한국어